
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 2026-09-21 الأصل: موقع


في عالم صناعة المعادن المتطلب، يعد التكسير الأولي بمثابة الخطوة الأولى الحاسمة. تقوم المنشآت بمعالجة الخامات القاسية والكاشطة مثل الحديد والنحاس والذهب على مدار الساعة. في قلب هذه العملية المتواصلة توجد الكسارة الفكية. تم تصميم هذه الآلة القوية والضخمة لتكسير الصخور الصلبة إلى أحجام يمكن التحكم فيها. ومع ذلك، فإن الظروف القاسية الملازمة لمعالجة المعادن تعني أن هذه الآلات تتحمل ضغطًا ميكانيكيًا هائلاً، واهتزازات عنيفة، وتآكلًا كاشطًا مستمرًا.
بدون استراتيجية صيانة استباقية، حتى الكسارات الأولية الأكثر متانة تعاني من أعطال هيكلية كارثية. مثل هذه الأعطال تؤدي حتما إلى تكاليف إصلاح باهظة. والأسوأ من ذلك أنها تسبب توقفًا غير مخطط له يؤدي إلى توقف إنتاج المصنع بأكمله. يستكشف هذا الدليل بالضبط ما يحتاج مديرو المصانع ومهندسو الصيانة إلى معرفته لتحسين عمر المعدات. بدءًا من قوائم الفحص اليومية وحتى إدارة أجزاء التآكل، فإننا نغطي التكتيكات الأساسية في الخطوط الأمامية. علاوة على ذلك، سنقوم بتحليل متى يكون من المنطقي من الناحية المالية التوقف عن إصلاح المعدات القديمة والاستثمار في المعدات الحديثة كسارة فكية للخدمة الشاقة للحفاظ على سير عملياتك بشكل مربح.
الاستباقي مقابل التفاعلي: يؤدي تنفيذ جدول صيانة يومي وأسبوعي صارم إلى تقليل فترات التوقف غير المتوقعة في مصانع معالجة المعادن ذات الحجم الكبير بشكل كبير.
إدارة أجزاء التآكل: يعد فحص قوالب الفك المموجة وقلبها واستبدالها بشكل منتظم أمرًا ضروريًا للغاية لمكافحة التآكل الشديد الناتج عن الخامات المعدنية.
التشحيم هو شريان الحياة: يمنع التشحيم المقاس للمحامل ارتفاع درجة الحرارة والفشل المبكر تحت أحمال الصدمات الثقيلة.
الشد الأمثل: الحفاظ على إعدادات لوحة التبديل وقضيب الشد الصحيحة يضمن أعلى كفاءة للسحق مع حماية الإطار الهيكلي الرئيسي.
الترقيات الإستراتيجية: تعمل الترقية إلى ماكينة حديثة عالية السعة على خفض مقاييس التكلفة لكل طن على المدى الطويل بشكل ملحوظ مقارنة بتصحيح المعدات المتعبة التي لا نهاية لها.
تكشف التحولات الصناعية الأخيرة عن اتجاه صعب بالنسبة لمصانع المعادن. درجات الخام العالمية آخذة في الانخفاض بشكل مطرد. ونتيجة لذلك، تضطر المرافق إلى معالجة كميات أكبر بكثير من الصخور الصلبة ببساطة لإنتاج نفس الكمية من المعدن المكرر. يضع هذا الواقع التشغيلي ضغطًا غير مسبوق على دوائر التكسير الأولية. يبتعد مديرو المصانع بشكل متزايد عن الحلول التفاعلية. وبدلاً من ذلك، تتبنى الصناعة بسرعة نماذج الصيانة التنبؤية. يقوم المهندسون الآن بدمج أجهزة استشعار اهتزاز إنترنت الأشياء والمراقبة الحرارية في الوقت الفعلي للتنبؤ بالفشل قبل حدوثه. يؤكد هذا التحول على حقيقة بسيطة: وهي أن الصيانة المنظمة بشكل علمي تملي بشكل مباشر طول عمر مكونات الماكينة الأكثر تكلفة، وهي الإطار الرئيسي، والعمود اللامركزي، والمحامل شديدة التحمل.
يتضمن التكسير الأولي معالجة المواد التي تمتلك قوة ضغط عالية بشكل استثنائي. تظهر الخامات مثل المغنتيت والهيماتيت والنحاس السماقي خصائص فيزيائية تعمل على تسريع تدهور المكونات بشكل كبير. تخلق هذه الطبيعة الكاشطة احتكاكًا شديدًا مع حجرة التكسير، مما يؤدي حرفيًا إلى طحن الفولاذ بمرور الوقت.
إن إهمال الصيانة في هذه البيئة القاسية يؤدي إلى عواقب مالية وخيمة. عندما تتدهور الأجزاء المتآكلة بشكل يتجاوز التسامح التشغيلي المقبول، تفقد الماكينة قدرتها على الإمساك. تنخفض كفاءة التكسير، مما يؤدي إلى انخفاض حاد في الإنتاجية. يؤدي تشغيل جهاز مخترق إلى زيادة خطر حدوث فشل ذريع بشكل كبير. ويترجم هذا إلى ساعات إنتاج ضائعة، واستبدال قطع غيار باهظة الثمن في حالات الطوارئ، ومخاطر محتملة على سلامة موظفي المصنع الذين يتنقلون في موقع تعطل مليئ بالغبار.
وللحفاظ على السلامة التشغيلية، يجب أن تنتقل مرافق المعالجة من الإصلاحات المؤقتة إلى عمليات التفتيش المجدولة. يوجد أدناه نهج قائم على الأدلة في الخطوط الأمامية لمراقبة صحة المعدات.
يجب أن تكون عمليات التفتيش اليومية غير جراحية ولكن شديدة الالتزام. يجب على المشغلين التركيز على المؤشرات الصوتية والحرارية أثناء مرحلة بدء التشغيل الأولية وأثناء التحميل.
المراقبة الصوتية: استمع عن كثب للضوضاء غير العادية. سحق خامات المعادن الصلبة أمر يصم الآذان بطبيعته. ومع ذلك، ينبغي تدريب المشغلين على التعرف على أصوات الطرق أو الطحن الإيقاعية. غالبًا ما تشير هذه الضوضاء المحددة إلى وجود لوحة تبديل فضفاضة أو محامل داخلية فاشلة.
سلامة المثبت: يمكن للاهتزازات الثقيلة الناتجة عن كسر الصخور الصلبة أن تتراجع عن البراغي بسهولة خلال نوبة واحدة. قم بالفحص والتحقق بصريًا من عزم الدوران على مسامير تثبيت الأساس، ومسامير الإسفين التي تثبت البطانات، وحوامل المحرك.
المراقبة الحرارية: استخدم موازين الحرارة بالأشعة تحت الحمراء لتسجيل درجة حرارة المحامل الرئيسية ومحامل بيتمان. غالبًا ما يكون الارتفاع الحراري المفاجئ هو المؤشر الأول لفشل التشحيم أو تلوث الختم.
بالإضافة إلى الفحوصات اليومية القياسية، تتطلب الصيانة الأسبوعية إيقاف تشغيل الماكينة وإغلاقها بالكامل لإجراء التعديلات الميكانيكية.
قضيب الشد والربيع: افحص مجموعة قضيب الشد للتأكد من الضغط المناسب. يضمن هذا الزنبرك سحب الحفرة بإحكام على لوحة التبديل. في حالة فقدان التوتر، يمكن أن تتحرك لوحة التبديل بعنف أثناء ضربة ساحقة، مما يتسبب في أضرار هيكلية فورية.
نظام القيادة على شكل حرف V: تحقق من جميع أحزمة القيادة للتأكد من عدم اهتراءها أو تشققها أو شدها المناسب باستخدام مقياس الانحراف. تعمل الأحزمة المنحرفة أو المنزلقة على تقليل كفاءة نقل الطاقة بشكل كبير. وهذا يؤدي إلى انسداد الغرفة وانخفاض الإنتاجية في الساعة.
تحليل نمط التآكل: افحص صفائح الفك الثابتة والمتحركة عن كثب. غالبًا ما تسبب الخامات المعدنية أنماط تآكل موضعية وغير متساوية. يتيح تحديد هذه الحالات الشاذة مبكرًا لفرق الصيانة جدولة عمليات عكس لوحة الفك في الوقت المناسب قبل كشف الإطار الأساسي.
تعمل الأجزاء القابلة للتآكل كخط دفاع أساسي ضد الخامات المعدنية الكاشطة. عادةً ما يتم صب هذه البطانات الثقيلة من فولاذ المنغنيز الأوستنيتي. تتميز هذه السبيكة الفريدة بقدرتها على العمل بشكل أقوى. عندما يصطدم الخام الثقيل والخشن بالألواح، تنضغط الطبقة السطحية الخارجية وتتصلب. وهذا يزيد من مقاومتها للتآكل بينما يظل القلب الداخلي مرنًا بدرجة كافية لامتصاص الصدمات دون أن يتحطم. ومع ذلك، فإن الكشط المطلق للصخور المعدنية يمكن أن يؤدي في بعض الأحيان إلى تآكل السطح بشكل أسرع مما يمكن أن تتشكل الطبقة الصلبة. وهذا يجعل إدارة التآكل الدقيقة أمرًا بالغ الأهمية.
يكون عمل التكسير أكثر كثافة في الجزء السفلي من الحجرة بالقرب من فتحة التفريغ. على وجه التحديد، النصف السفلي من القوالب سوف يبلى حتمًا بشكل أسرع بكثير من الجزء العلوي. لتعظيم عمر هذه المكونات المكلفة، تملي ممارسات الصناعة القياسية تقليبها بشكل دوري.
عادةً ما يحدث سبب الفحص عندما تكون الأسنان السفلية المموجة نصف مسطحة تقريبًا. يتطلب استبدال هذه البطانات أو قلبها التزامًا صارمًا ببروتوكولات السلامة. يجب على الفرق تطبيق إجراءات Lockout Tagout على الأنظمة الكهربائية واستخدام الرافعات العلوية المعتمدة لمناورة الفولاذ الثقيل. عند إعادة التثبيت، يجب على المشغلين التأكد من تنظيف جميع أسطح التزاوج بشكل كامل من الغبار الصخري. إن تطبيق مركبات دعم محددة وتحريك مسامير الإسفين وفقًا لمواصفات الشركة المصنعة الدقيقة يمنع الألواح من التحرك تحت أحمال التكسير الثقيلة.
في حين أن القالب الفكي يقوم بتكسير الصخور فعليًا، فإن البطانات الجانبية تحمي الجدران الداخلية للإطار الرئيسي. تمنع صفائح الخد هذه التلاعب الكاشطة للخام أثناء انتقاله إلى أسفل الحجرة. لا تتطلب صفائح الخد التقليب، ولكنها تتطلب مراقبة دقيقة. إذا اهترأت لوحة الخد بالكامل، فسيبدأ الخام الخشن في تآكل الإطار الفولاذي نفسه. وينتج عن ذلك إصلاحات لحام معقدة تكون أكثر تكلفة بشكل كبير من عملية تبديل البطانة البسيطة.
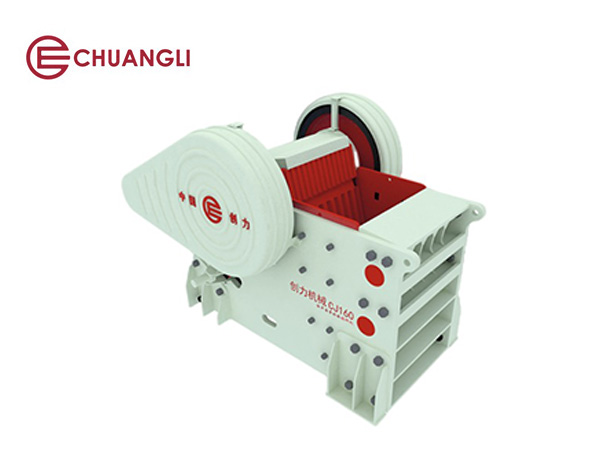
يعتبر التشحيم المناسب بمثابة شريان الحياة لأي كسارة أولية. عند تشغيل أ كسارة فكية عالية السعة للخدمة الشاقة ، يتم نقل الضغط الهائل الناتج عن كسر خامات المعادن الصلبة مباشرة إلى العمود اللامركزي والمحامل الداعمة له. وبدون استراتيجية تشحيم تتم إدارتها بطريقة علمية، فإن الاحتكاك سوف يدمر هذه المكونات الدقيقة بسرعة.
إن الشحوم القياسية متعددة الأغراض غير كافية على الإطلاق لتلبية المتطلبات القاسية لصناعة المعادن. يجب على مديري المصانع شراء الشحوم ذات درجة الحرارة العالية والضغط الشديد. تحتوي مواد التشحيم المتخصصة هذه على مواد مضافة مثل ثاني كبريتيد الموليبدينوم أو الجرافيت. إنها تخلق طبقة واقية مرنة على بكرات المحمل والسباقات. يمنع هذا الغشاء التلامس المدمر من المعدن إلى المعدن حتى في ظل ظروف التحميل الشديدة للصدمات. عادةً، يوصى باستخدام شحم سميك مركب من الليثيوم، ويتم تعديله قليلاً بناءً على درجات الحرارة الموسمية المحيطة.
يتطلب العمود اللامركزي ومحامل الحفر التزامًا صارمًا بجدول التشحيم. في تطبيقات الخدمة الشاقة، يتطلب هذا عمومًا إضافة كمية محددة للغاية من الشحوم كل ثماني إلى أربعين ساعة تشغيل. يؤدي التشحيم غير الكافي إلى زيادة الاحتكاك، وارتفاع سريع في درجة الحرارة، ونوبات الحمل في نهاية المطاف. وعلى العكس من ذلك، فإن ضخ الشحوم الزائدة إلى داخل الهيكل أمر مدمر بنفس القدر. يؤدي الإفراط في التشحيم إلى توليد ضغط هيدروليكي داخلي هائل، مما قد يؤدي إلى تفجير أختام المتاهة. بمجرد تمزق هذه الأختام، يتسرب الشحم، مما يسمح للسيليكا شديدة الكشط والغبار المعدني بإغراق تجويف المحمل.
في بيئة معالجة المعادن، يغطي الغبار الكاشطة المحمول بالهواء كل سطح. تعد حماية نقاط التشحيم من هذا الدخول أمرًا حيويًا. يجب على موظفي الصيانة استخدام تقنيات التشحيم والتطهير. تعمل كمية صغيرة ومحسوبة من الشحوم الطازجة على دفع مواد التشحيم القديمة والمتدهورة والملوثات المحتبسة عبر صمام التنفيس. من الناحية العملية، من التفاصيل المهمة مسح جميع تركيبات الشحوم بالكامل باستخدام قطعة قماش قبل تركيب مسدس الشحوم. يؤدي الفشل في القيام بذلك إلى حقن الأوساخ السطحية مباشرة في قلب المحمل.
حتى مع الرعاية الوقائية الصارمة، ستظهر الحالات الشاذة التشغيلية في بعض الأحيان. يجب على مهندسي المصانع استخدام نهج منهجي قائم على الأدلة لتشخيص هذه المشكلات وحلها بسرعة لتقليل وقت التوقف عن العمل المكلف.
عندما تشير المراقبة الحرارية إلى ارتفاع درجات حرارة المحمل، يجب على المشغلين إيقاف التغذية على الفور لمنع حدوث فشل كارثي. غالبًا ما يعود السبب الجذري إلى التشحيم غير المناسب. قد يكون هذا بسبب الإفراط في التشحيم مؤخرًا والذي أدى إلى تفجير الختم، أو قلة التشحيم المزمن. يجب على الفرق فحص الشحوم التي تم تطهيرها. إذا بدا لونه رمليًا أو معدنيًا، فهذا يعني أن الغبار قد تجاوز أختام المتاهة. بالإضافة إلى ذلك، يؤدي الحمل الميكانيكي الزائد الناتج عن أحزمة التشغيل الضيقة جدًا إلى وضع حمل شعاعي مفرط على العمود، مما يؤدي إلى توليد احتكاك وحرارة هائلين.
عادةً ما ينبع الانخفاض المفاجئ في الإنتاجية في الساعة من انحراف المعايرة أو مشكلات التغذية. إذا تم ضبط إعداد الجانب المغلق على نطاق واسع للغاية، فستنخفض السعة مع سقوط المواد دون تقليل الحجم بشكل مناسب. إذا تم ضبطها بإحكام شديد، فلن تتمكن الصخور المكسرة من الخروج بسرعة كافية، مما يتسبب في تعبئة المواد. يحدث التجسير عندما تنحصر قطعة كبيرة الحجم من الخام غير قابلة للسحق في الغرفة العلوية. ويجب إزالة ذلك بأمان باستخدام كسارات الصخور الميكانيكية أو الحفارات. يجب ألا يدخل الموظفون أبدًا إلى غرفة التكسير المتوقفة لإزالة الصخور المحشورة يدويًا.
في حين أن الآلات الثقيلة تهتز بطبيعتها، فإن الاهتزاز غير الطبيعي أو العنيف يشير إلى اختلالات هيكلية. يجب على الفنيين أولاً فحص الأساس الخرساني ومسامير التثبيت. تسمح البراغي السائبة للإطار الضخم بالتحرك، مما يؤدي إلى إهدار طاقة التكسير وتمزيق الهياكل الداعمة. علاوة على ذلك، إذا تراكم الطين أو الحطام المعدني بشكل غير متساو على حواف دولاب الموازنة، فإن ذلك يؤدي إلى تعطيل أثقال الموازنة. يؤدي هذا إلى حدوث اهتزازات إيقاعية عنيفة تؤدي في النهاية إلى إرهاق العمود اللامركزي.
إن بيئة العمل في صناعة معالجة المعادن معادية بشكل ملحوظ. يؤدي التكسير الأولي للخامات الصلبة إلى توليد كميات هائلة من الجزيئات المحمولة بالهواء شديدة الكشط. إذا تجاوزت هذه الجسيمات الدقيقة أختام الماكينة، فإنها تختلط مع مادة تشحيم المحمل لتكوين معجون طحن شديد التدمير. يؤدي هذا التلوث إلى تسريع التآكل بشكل كبير، مما يؤدي إلى فشل حراري سابق لأوانه.
يعد تنفيذ استراتيجيات قوية لحماية البيئة عنصرًا أساسيًا في صيانة الموقع. تعد أنظمة إخماد الغبار أمرًا بالغ الأهمية في كل من قادوس التغذية وناقل التفريغ. يمكن لأنظمة رذاذ الضباب الجاف أو رشاشات الماء عالية الضغط أن تقضي على الغبار المحمول في الهواء بشكل فعال قبل أن يستقر على الماكينة. ومع ذلك، يجب معايرة الرطوبة بعناية. يؤدي الاستخدام المفرط للمياه إلى تحول الخام الناعم إلى طين، مما يؤدي إلى العمى أو التجسير داخل الحجرة. يؤدي استخدام أغطية الغبار المطاطية المرنة فوق منطقة لوحة التبديل إلى إنشاء حاجز مادي موثوق ضد دخول الجسيمات.
تخضع مصانع المعادن في كثير من الأحيان إلى عمليات إغلاق مجدولة للصيانة على مستوى المنشأة، أو قد تضع معدات زائدة عن الحاجة في الاحتياطي الاستراتيجي. يؤدي التخزين غير السليم خلال فترات السكون هذه إلى حدوث أضرار لا رجعة فيها، وذلك بشكل أساسي من خلال الأكسدة وضغط الحمل الثابت. عندما تظل الآلة في وضع الخمول، يتم التخلص من طبقة الزيت الواقية الموجودة على المحامل الداخلية، مما يترك المعدن عرضة للتكثيف والصدأ العميق.
للحفاظ على السلامة الميكانيكية، يجب على فرق الصيانة الالتزام ببروتوكولات الحفاظ الصارمة. أولاً، يجب أن يتم تنظيف غرفة التكسير بالكامل من الخام المتبقي لمنع التآكل الموضعي على قوالب المنغنيز. ثانيًا، يجب أن تكون جميع الأسطح المُصنَّعة غير المطلية مغلفة بمانع الصدأ الصناعي شديد التحمل. والأهم من ذلك، يجب تخفيف التوتر الساكن. يجب إرخاء أحزمة القيادة لمنع التزييف الدائم. يجب فك زنبرك قضيب الشد لتقليل الضغط المستمر على لوحة التبديل. كأفضل الممارسات، يجب على الموظفين تدوير دولاب الموازنة يدويًا عدة مرات في الشهر لإعادة توزيع الشحوم ومنع المسافات البادئة المجهرية على مجاري المحامل الناتجة عن الاهتزازات الساكنة.
نظرًا لأن الكسارات الأولية تمثل استثمارًا رأسماليًا ضخمًا، غالبًا ما يتخلف مديرو المصانع عن إصلاح المعدات القديمة لتجنب تكاليف الاستبدال المرتفعة مقدمًا. ومع ذلك، هناك عتبة مالية حرجة حيث أن التكلفة التراكمية للإصلاحات المستمرة وقطع الغيار ووقت التوقف غير المخطط له تفوق بشكل كبير سعر الوحدة الجديدة تمامًا. وهذا يتطلب تقييمًا صارمًا للتكلفة الإجمالية للملكية. يجب على المهندسين دمج أعمال الصيانة المباشرة، واستهلاك الطاقة لكل طن، والتكاليف غير المباشرة الشديدة للإنتاج المفقود أثناء الأعطال.
تتضمن العلامات التي تشير إلى أن الإعداد الحالي الخاص بك لم يعد قابلاً للتطبيق حالات فشل المحامل المزمنة، والتشقق الواضح في الإطار الرئيسي الذي يتطلب لحامًا متخصصًا متكررًا، وعدم القدرة على الاحتفاظ بفجوة تفريغ ثابتة. إذا زادت صلابة أو حجم تغذية الخام المعدني على مر السنين، فقد تفتقر الآلة القديمة ببساطة إلى السلامة الهيكلية المطلوبة لمتطلبات التشغيل الحالية. غالبًا ما يكون إصلاح القالب المتعب أو الإطار الملحوم تصحيحًا مؤقتًا وليس حلاً دائمًا.
إن التحول من آلة قديمة ذات أداء قياسي إلى كسارة حديثة مصممة خصيصًا لتطبيقات الصخور الصلبة يقدم مزايا تشغيلية عميقة. تعتمد المعدات القديمة غالبًا على أنظمة حشوات ميكانيكية قديمة وكثيفة العمالة لضبط الفجوة، مما يعرض الموظفين لمخاطر السلامة. تتميز الآلات الحديثة بأنظمة تعديل إسفينية هيدروليكية متقدمة. يتيح ذلك للمشغلين تغيير الإعدادات بأمان في دقائق، مما يضمن حصول الكسارات المخروطية النهائية على تغذية ذات حجم ثابت.
الاستثمار في أ توفر الكسارة الفكية للخدمة الشاقة سماكة الإطار المعزز، والمحامل الكروية كبيرة الحجم، والحركات الحركية المحسنة المطلوبة لكسر الخامات الصلبة بقوة. تضمن غرفة التكسير العميقة على شكل حرف V نسب سحق أعلى وتمنع انسداد المواد، مما يعزز القدرة الاستيعابية في الساعة بشكل مباشر.
ميزة |
كسارة القياسية القديمة |
كسارة فكية حديثة للخدمة الشاقة |
|---|---|---|
بناء الإطار |
الفولاذ الملحوم، عرضة للتشقق الناتج عن الإجهاد تحت ضغط الصخور الصلبة. |
فولاذ مصبوب عالي التحمل أو هيكل معزز بمسامير، مما يزيل تركيزات الضغط. |
تصميم الغرفة |
تجويف ضحل قياسي، مما يؤدي إلى تجسير المواد بشكل متكرر. |
غرفة سحق عميقة على شكل حرف V، مما يزيد من حجم التغذية والإنتاجية. |
تعديل الفجوة |
تتطلب لوحات الرقائق اليدوية رفع الرافعة ووقت توقف طويل. |
تعديل كتلة الإسفين الهيدروليكي، مما يتيح تغيير الفجوات بسرعة وآمنة. |
قدرة التحمل |
المحامل القياسية، عرضة لارتفاع درجة الحرارة أثناء الأحمال الثقيلة المستمرة. |
محامل كروية كبيرة الحجم مصممة خصيصًا لأحمال الصدمات الشديدة. |
إن صيانة الكسارة الفكية الأولية في صناعة المعادن تتجاوز مجرد إصلاح المكونات عند كسرها. فهو يتطلب إنشاء ثقافة مرنة للرعاية الاستباقية والوقائية. من خلال الالتزام الصارم بعمليات التفتيش التشغيلية اليومية، وإتقان الفروق الدقيقة في إدارة أجزاء التآكل، وتحسين جداول التشحيم، واستكشاف الأخطاء الطفيفة وإصلاحها على الفور، يمكن لمصانع المعالجة إطالة عمر خدمة آلاتها الثقيلة بشكل كبير. في نهاية المطاف، تضمن الكسارة التي تتم صيانتها بدقة أقصى وقت تشغيل تشغيلي، وحجم متسق للمواد، وخلاصة أكثر صحة.
ومع ذلك، عندما تبدأ تكاليف الصيانة المركبة في التعتيم على مخرجات الإنتاج، تظل عملية الترقية الإستراتيجية هي أذكى قرار يمكن أن تتخذه المنشأة. إذا كان مصنعك يعاني من أعطال المعدات القديمة، فقد حان الوقت لتقييم حل قوي. استكشف المواصفات الفنية وترقيات القدرات الحديثة كسارة فكية شديدة التحمل لتأمين إنتاجيتك المستقبلية، وخفض التكلفة لكل طن، والحفاظ على سلامة المشغلين لديك.
بالنسبة لمعظم التطبيقات الثقيلة العاملة في صناعة المعادن الكاشطة، يجب تشحيم المحامل كل ثماني إلى أربعين ساعة تشغيل. يعتمد هذا التردد بشكل كبير على التفاوتات الهندسية المحددة للشركة المصنعة وبيئة التشغيل المحيطة. من الضروري استخدام شحم مركب من الليثيوم عالي الجودة وشديد الضغط. راجع دائمًا دليل المعدات المحدد الخاص بك. تؤدي قلة التشحيم إلى احتكاك كارثي، في حين أن الإفراط في التشحيم يمكن أن يؤدي إلى تمزق أختام المتاهة.
السبب الأكثر شيوعًا وراء فشل المحمل هو التلوث بالجسيمات وبروتوكولات التشحيم غير المناسبة. في مصانع معالجة المعادن، يوجد الغبار الناعم في كل مكان. إذا اخترق هذا الغبار مبيت المحمل بسبب الأختام المخترقة أو ممارسات التشحيم الإهمال، فإنه يدمر العناصر المتدحرجة. سيؤدي استخدام درجة شحم غير صحيحة أو وضع شحم زائد يمنع التمدد الحراري إلى ارتفاع درجة حرارة المحامل وتوقفها.
يجب أن تخضع قوالب الفك لفحوصات بصرية أسبوعية صارمة. المؤشر الأساسي للصيانة هو حالة الأسنان المموجة في الجزء السفلي من لوحة الفك، حيث يحدث معظم السحق. عندما تصبح هذه الأسنان مسطحة، تفقد الآلة قبضتها، مما يؤدي إلى انخفاض في السعة وعدم تناسق حجم المنتج. في هذه المرحلة، ينبغي قلب القوالب للاستفادة من الجزء العلوي غير الملبوس. بمجرد تسطيح كلا الطرفين، يصبح الاستبدال الكامل إلزاميًا.
في حين أن المعدات القياسية يمكنها معالجة المواد الأكثر ليونة أو التعامل مع الخامات المعدنية بشكل متقطع، فإن التعرض لفترات طويلة للمواد شديدة الكشط والصلابة مثل خام الحديد أو النحاس سيؤدي إلى تآكل هيكلي سريع. لا يتم تصنيف الإطارات والمحامل القياسية وفقًا لحدود التعب الشديد المطلوبة في علم المعادن. يُنصح بشدة باستخدام آلة للخدمة الشاقة مصممة خصيصًا بإطارات معززة ومحامل كبيرة الحجم لهذه التطبيقات.
تعتبر السلامة أمرًا بالغ الأهمية عند ضبط فجوة التفريغ. بالنسبة للكسارات الميكانيكية القديمة، يجب إيقاف تشغيل الماكينة بالكامل. يجب تنفيذ إجراءات علامة القفل الصارمة قبل إدخال أو إزالة ألواح الرقائق الفولاذية الثقيلة يدويًا. على العكس من ذلك، إذا كانت المنشأة تستخدم آلة حديثة مجهزة بنظام تعديل الإسفين الهيدروليكي، فيمكن تعديل الفجوة بسرعة وأمان عبر لوحة التحكم. وبغض النظر عن النظام، يجب دائمًا التحقق من التعديلات عن طريق قياس فجوة التفريغ فعليًا.
يعتمد الإعداد الأمثل كليًا على الحد الأقصى لحجم التغذية الذي تقبله الكسارة الثانوية، والتي تكون عادة كسارة مخروطية. في معالجة خام الحديد، يتم ضبط الكسارة الفكية الأولية عادةً لإنتاج حجم منتج حيث يمر 80 بالمائة من المادة عبر حجم شاشة محدد. يؤدي ضبط الفجوة بشكل ضيق جدًا إلى تقييد الإنتاجية الأولية ويسبب تعبئة شديدة، بينما يؤدي ضبطها على نطاق واسع جدًا إلى نقل التآكل المفرط إلى الدائرة الثانوية. قم دائمًا بموازنة نسبة التخفيض عبر النبات بأكمله.
تعمل حجرة التكسير العميقة على شكل حرف V على محاذاة صفائح الفك الثابتة والمتحركة بزاوية مثالية. تضمن هذه الهندسة أن يتم الإمساك بالخامات المعدنية الكبيرة والصلبة فور دخولها إلى فتحة التغذية، مما يمنع المواد من الانزلاق أو 'الغليان' للأعلى. تعمل الزاوية الحادة على تسريع التدفق الهبوطي للصخور المكسورة، مما يقلل من فرص الجسور ويزيد بشكل كبير من قدرة الأطنان في الساعة مقارنة بالتجاويف الضحلة التقليدية.


