
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-21 Origen: Sitio


En el exigente mundo de la industria del metal, la trituración primaria constituye el primer paso fundamental. Las instalaciones procesan minerales duros y abrasivos como hierro, cobre y oro las 24 horas del día. En el centro de esta incesante operación se encuentra la trituradora de mandíbulas. Esta enorme y robusta máquina está diseñada para romper rocas inflexibles en tamaños manejables. Sin embargo, las condiciones extremas inherentes al procesamiento de metales significan que estas máquinas soportan un estrés mecánico inmenso, vibraciones violentas y un desgaste abrasivo constante.
Sin una estrategia de mantenimiento proactiva, incluso las trituradoras primarias más duraderas sufren fallas estructurales catastróficas. Estas averías provocan inevitablemente costes de reparación exorbitantes. Peor aún, provocan un tiempo de inactividad no planificado y devastador que detiene toda la producción de la planta. Esta guía explora exactamente lo que los gerentes de planta y los ingenieros de mantenimiento necesitan saber para optimizar la vida útil de los equipos. Desde listas de verificación de inspección diaria hasta la gestión de piezas de desgaste, cubrimos las tácticas esenciales de primera línea. Además, analizaremos cuándo tiene sentido financiero dejar de reparar equipos antiguos e invertir en un equipo moderno. Trituradora de mandíbulas de servicio pesado para mantener sus operaciones funcionando de manera rentable.
Proactivo frente a reactivo: la implementación de un estricto programa de mantenimiento diario y semanal reduce drásticamente el tiempo de inactividad inesperado en plantas de procesamiento de metales de gran volumen.
Gestión de piezas de desgaste: inspeccionar, voltear y reemplazar periódicamente las matrices de mandíbulas corrugadas es absolutamente esencial para combatir la abrasión severa de los minerales metálicos.
La lubricación es un salvavidas: la lubricación medida de los rodamientos evita el sobrecalentamiento y fallas prematuras bajo cargas de impacto pesadas.
Tensado óptimo: Mantener la configuración correcta de la placa de palanca y la varilla de tensión garantiza la máxima eficiencia de trituración al tiempo que protege el marco estructural principal.
Actualizaciones estratégicas: la actualización a una máquina moderna y de alta capacidad reduce significativamente las métricas de costo por tonelada a largo plazo en comparación con parchear interminablemente equipos fatigados.
Los cambios recientes en la industria revelan una tendencia desafiante para las plantas metalúrgicas. Las leyes mundiales de los minerales están disminuyendo constantemente. En consecuencia, las instalaciones se ven obligadas a procesar volúmenes significativamente mayores de roca dura simplemente para producir la misma cantidad de metal refinado. Esta realidad operativa impone una tensión sin precedentes a los circuitos de trituración primaria. Los gerentes de planta se están alejando cada vez más de las soluciones reactivas. En cambio, la industria está adoptando rápidamente modelos de mantenimiento predictivo. Los ingenieros ahora integran sensores de vibración de IoT y monitoreo térmico en tiempo real para predecir fallas antes de que ocurran. Este cambio subraya una verdad simple: el mantenimiento científicamente estructurado dicta directamente la longevidad de los componentes más caros de la máquina, es decir, el bastidor principal, el eje excéntrico y los cojinetes de alta resistencia.
La trituración primaria implica la manipulación de materiales que poseen una resistencia a la compresión excepcionalmente alta. Minerales como la magnetita, la hematita y el pórfido de cobre exhiben características físicas que aceleran drásticamente la degradación de los componentes. Esta naturaleza abrasiva crea una fricción agresiva contra la cámara de trituración, literalmente desgastando el acero con el tiempo.
Descuidar el mantenimiento en este duro entorno produce graves consecuencias financieras. Cuando las piezas de desgaste se degradan más allá de su tolerancia operativa aceptable, la máquina pierde su capacidad de agarre. La eficiencia de trituración cae en picado, lo que provoca una fuerte caída en el rendimiento. Ejecutar una máquina comprometida aumenta exponencialmente el riesgo de fallas catastróficas. Esto se traduce en horas de producción perdidas, costosos reemplazos de piezas de emergencia y posibles riesgos de seguridad para el personal de la planta que se desplaza por un lugar de avería lleno de polvo.
Para mantener la integridad operativa, las instalaciones de procesamiento deben pasar de reparaciones provisionales a inspecciones programadas. A continuación se muestra un enfoque de primera línea basado en evidencia para monitorear el estado del equipo.
Las inspecciones diarias deben ser no invasivas pero sí muy observadoras. Los operadores deben centrarse en los indicadores acústicos y térmicos durante la fase de arranque inicial y mientras están bajo carga.
Monitoreo acústico: escuche atentamente para detectar ruidos inusuales. Triturar minerales de metales duros es inherentemente ensordecedor. Sin embargo, los operadores deben estar capacitados para identificar golpes rítmicos o chirridos. Estos ruidos específicos a menudo indican una placa de palanca suelta o cojinetes internos defectuosos.
Integridad de los sujetadores: Las fuertes vibraciones producidas por la rotura de rocas duras pueden hacer que los pernos se salgan fácilmente en un solo turno. Inspeccione visualmente y verifique el torque en los pernos de anclaje de la base, los pernos de cuña que sujetan los revestimientos y los soportes del motor.
Monitoreo térmico: utilice termómetros infrarrojos para registrar la temperatura de los cojinetes principal y pitman. Un pico térmico repentino es frecuentemente el primer indicador de falla de lubricación o contaminación del sello.
Más allá de las revisiones diarias estándar, el mantenimiento semanal requiere apagar y bloquear completamente la máquina para realizar ajustes mecánicos.
Varilla de tensión y resorte: Inspeccione el conjunto de la varilla de tensión para comprobar si tiene la compresión adecuada. Este resorte asegura que el pitman se apriete firmemente contra la placa de palanca. Si se pierde tensión, la placa de palanca puede desprenderse violentamente durante un golpe de aplastamiento, causando daño estructural inmediato.
Sistema de transmisión por correa trapezoidal: verifique que todas las correas de transmisión no estén deshilachadas, agrietadas y que tengan la tensión adecuada utilizando un medidor de deflexión. Las correas desalineadas o resbaladizas reducen drásticamente la eficiencia de la transmisión de potencia. Esto provoca obstrucciones en la cámara y un rendimiento horario reducido.
Análisis del patrón de desgaste: Examine de cerca las placas de las mandíbulas fijas y móviles. Los minerales metálicos a menudo causan patrones de desgaste desiguales y localizados. La identificación temprana de estas anomalías permite a los equipos de mantenimiento programar reversiones oportunas de la placa de la mandíbula antes de que quede expuesto el marco subyacente.
Las piezas de desgaste sirven como la principal línea de defensa contra los minerales metálicos abrasivos. Estos revestimientos pesados suelen estar fabricados de acero austenítico al manganeso. Esta aleación única se caracteriza por su capacidad para endurecerse por trabajo. A medida que el mineral pesado y dentado impacta las placas, la capa de la superficie exterior se comprime y endurece. Esto aumenta su resistencia a la abrasión mientras que el núcleo interno permanece lo suficientemente dúctil como para absorber los golpes sin romperse. Sin embargo, la pura abrasividad de la roca metalúrgica a veces puede erosionar la superficie más rápido de lo que se puede formar la capa endurecida. Esto hace que una gestión meticulosa del desgaste sea absolutamente crucial.
La acción de trituración es más intensa en el fondo de la cámara, cerca de la abertura de descarga. Específicamente, la mitad inferior de los troqueles inevitablemente se desgastará mucho más rápido que la superior. Para maximizar la vida útil de estos costosos componentes, la práctica estándar de la industria exige cambiarlos periódicamente.
El desencadenante de la inspección suele ocurrir cuando los dientes corrugados inferiores están aproximadamente hasta la mitad desgastados. Reemplazar o voltear estos revestimientos requiere un estricto cumplimiento de los protocolos de seguridad. Los equipos deben aplicar procedimientos de bloqueo y etiquetado a los sistemas eléctricos y utilizar puentes grúa certificados para maniobrar el acero pesado. Al reinstalar, los operadores deben asegurarse de que todas las superficies de contacto estén completamente limpias de polvo de roca. La aplicación de compuestos de respaldo específicos y el torque de los pernos de cuña según las especificaciones exactas del fabricante evita que las placas se muevan bajo cargas de aplastamiento pesadas.
Mientras que las mordazas realizan la fractura real de la roca, los revestimientos laterales protegen las paredes interiores del marco principal. Estas mejillas evitan el corte abrasivo del mineral a medida que viaja por la cámara. Las placas de las mejillas no requieren voltear, pero exigen una estrecha vigilancia. Si una placa mejilla se desgasta por completo, el mineral irregular comenzará a erosionar la propia estructura de acero. Esto da como resultado reparaciones de soldadura complejas que son exponencialmente más caras que un simple cambio de revestimiento.
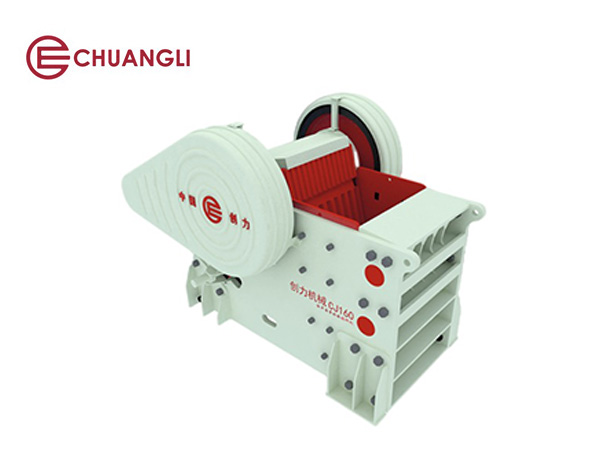
La lubricación adecuada actúa literalmente como el elemento vital de cualquier trituradora primaria. Al operar un Trituradora de mandíbulas de alta capacidad y servicio pesado , la inmensa presión generada al fracturar minerales metálicos sólidos se transfiere directamente al eje excéntrico y sus cojinetes de soporte. Sin una estrategia de lubricación gestionada científicamente, la fricción destruirá rápidamente estos componentes de precisión.
La grasa multiusos estándar es totalmente insuficiente para las duras exigencias de la industria del metal. Los gerentes de planta deben adquirir grasas de extrema presión para altas temperaturas. Estos lubricantes especializados contienen aditivos como disulfuro de molibdeno o grafito. Crean una película protectora resistente sobre los rodillos y las pistas del rodamiento. Esta película evita el contacto destructivo de metal con metal incluso en condiciones severas de carga de impacto. Por lo general, se recomienda una grasa espesada con complejo de litio, ligeramente ajustada según las temperaturas ambientales estacionales.
El eje excéntrico y los cojinetes pitman requieren un estricto cumplimiento de un programa de engrase. En aplicaciones de servicio pesado, esto generalmente exige agregar un volumen muy específico de grasa cada ocho a cuarenta horas de operación. Como era de esperar, una lubricación inadecuada conduce a una mayor fricción, picos rápidos de temperatura y, eventualmente, agarrotamiento de los rodamientos. Por el contrario, bombear grasa excesiva al interior de la carcasa es igualmente destructivo. El exceso de engrase genera una inmensa presión hidráulica interna, que puede hacer estallar los sellos laberínticos. Una vez que estos sellos se rompen, la grasa se escapa, lo que permite que la sílice altamente abrasiva y el polvo metálico inunden la cavidad del rodamiento.
En un entorno de procesamiento de metales, el polvo abrasivo en suspensión en el aire cubre todas las superficies. Proteger los puntos de lubricación de este ingreso es vital. El personal de mantenimiento debe utilizar técnicas de engrase de purga. Una pequeña cantidad calculada de grasa nueva expulsa el lubricante viejo y degradado y los contaminantes atrapados a través de la válvula de alivio. En la práctica, es un detalle fundamental limpiar completamente todos los engrasadores con un trapo antes de conectar una pistola de engrase. De no hacerlo, simplemente se inyecta suciedad en la superficie directamente en el corazón del rodamiento.
Incluso con una atención preventiva rigurosa, ocasionalmente surgirán anomalías operativas. Los ingenieros de planta deben utilizar un enfoque metódico y basado en evidencia para diagnosticar y resolver estos problemas rápidamente y minimizar el costoso tiempo de inactividad.
Cuando el monitoreo térmico indica temperaturas elevadas en los cojinetes, los operadores deben detener la alimentación inmediatamente para evitar fallas catastróficas. La causa fundamental suele deberse a una lubricación inadecuada. Esto podría ser un exceso de engrase reciente que rompió un sello o un engrase insuficiente crónico. Los equipos deben inspeccionar la grasa purgada. Si tiene un aspecto arenoso o de color metálico, el polvo ha pasado por alto las juntas laberínticas. Además, la sobrecarga mecánica causada por correas de transmisión demasiado apretadas genera una carga radial excesiva en el eje, generando una inmensa fricción y calor.
Una caída repentina en el rendimiento por hora generalmente se debe a una desviación de la calibración o problemas de alimentación. Si la configuración del lado cerrado se establece demasiado amplia, la capacidad disminuye a medida que el material cae sin la reducción adecuada. Si se ajusta demasiado, la roca triturada no puede salir lo suficientemente rápido, lo que provoca que el material se acumule. El puenteo se produce cuando un trozo de mineral de gran tamaño e indestructible queda atrapado en la cámara superior. Esto debe limpiarse de forma segura utilizando martillos mecánicos o excavadoras. El personal nunca debe ingresar a una cámara de trituración estancada para desalojar manualmente rocas atascadas.
Si bien la maquinaria pesada vibra inherentemente, las sacudidas anormales o violentas indican desequilibrios estructurales. Los técnicos deben inspeccionar primero los cimientos de concreto y los pernos de anclaje. Los pernos sueltos permiten que el enorme marco se mueva, desperdiciando energía aplastante y destrozando las estructuras de soporte. Además, si el barro o los restos metálicos se acumulan de manera desigual en las llantas del volante, alteran los contrapesos. Esto provoca vibraciones rítmicas y violentas que eventualmente fatigarán el eje excéntrico.
El entorno operativo en la industria procesadora de metales es notoriamente hostil. La trituración primaria de minerales duros genera volúmenes masivos de partículas en el aire altamente abrasivas. Si estas partículas finas pasan por alto los sellos de la máquina, se mezclan con el lubricante del rodamiento para formar una pasta abrasiva altamente destructiva. Esta contaminación acelera drásticamente el desgaste, provocando un fallo térmico prematuro.
La implementación de estrategias sólidas de protección ambiental es un componente fundamental del mantenimiento del sitio. Los sistemas de supresión de polvo son críticos tanto en la tolva de alimentación como en el transportador de descarga. Los sistemas de nebulización seca o rociadores de agua a alta presión pueden eliminar eficazmente el polvo en suspensión antes de que se deposite en la maquinaria. Sin embargo, la humedad debe calibrarse cuidadosamente. La aplicación excesiva de agua hace que el mineral fino se convierta en lodo, lo que provoca ceguera o formación de puentes dentro de la cámara. El uso de cubiertas antipolvo de caucho flexible sobre el área de la placa de palanca crea una barrera física confiable contra la entrada de partículas.
Las plantas metálicas frecuentemente se someten a paradas programadas para mantenimiento de todas las instalaciones, o pueden colocar equipos redundantes en una reserva estratégica. El almacenamiento inadecuado durante estos períodos de inactividad provoca daños irreversibles, principalmente por oxidación y estrés por carga estática. Cuando una máquina permanece inactiva, la película protectora de aceite sobre los cojinetes internos se drena, dejando el metal desnudo vulnerable a la condensación y a la oxidación profunda.
Para preservar la integridad mecánica, los equipos de mantenimiento deben cumplir estrictos protocolos de conservación. En primer lugar, se debe limpiar completamente la cámara de trituración de mineral residual para evitar la corrosión localizada en las matrices de manganeso. En segundo lugar, todas las superficies mecanizadas sin pintar deben recubrirse con un inhibidor de óxido industrial de alta resistencia. Lo más importante es aliviar la tensión estática. Las correas de transmisión deben aflojarse para evitar deformaciones permanentes. El resorte de la varilla de tensión debe aflojarse para reducir la presión constante sobre la placa de palanca. Como práctica recomendada, el personal debe girar manualmente el volante varias veces al mes para redistribuir la grasa y evitar hendiduras microscópicas en las pistas de rodadura de los rodamientos causadas por vibraciones estáticas.
Debido a que las trituradoras primarias representan una enorme inversión de capital, los gerentes de planta a menudo optan por reparar equipos viejos para evitar altos costos iniciales de reemplazo. Sin embargo, existe un umbral financiero crítico en el que el costo acumulado de reparaciones continuas, repuestos y tiempos de inactividad no planificados supera con creces el precio de una unidad nueva. Esto requiere una evaluación rigurosa del costo total de propiedad. Los ingenieros deben incorporar la mano de obra directa de mantenimiento, el consumo de energía por tonelada y los graves costos indirectos de la pérdida de producción durante las averías.
Las señales de que su configuración actual ya no es viable incluyen fallas crónicas en los rodamientos, grietas visibles por fatiga en el marco principal que requieren soldadura especializada frecuente y la incapacidad de mantener un espacio de descarga constante. Si la dureza o el volumen de la alimentación de mineral metálico ha aumentado a lo largo de los años, es posible que una máquina heredada simplemente carezca de la integridad estructural necesaria para las demandas operativas actuales. La reparación de un yeso fatigado o de un marco soldado suele ser un parche temporal en lugar de una solución permanente.
La transición de una máquina antigua y de servicio estándar a una trituradora moderna diseñada específicamente para aplicaciones de roca dura introduce profundas ventajas operativas. Los equipos más antiguos a menudo dependen de sistemas de cuñas mecánicas obsoletas y que requieren mucha mano de obra para ajustar la separación, lo que expone al personal a riesgos de seguridad. Las máquinas modernas cuentan con sistemas avanzados de ajuste de cuña hidráulica. Esto permite a los operadores cambiar la configuración de forma segura en minutos, lo que garantiza que las trituradoras de cono posteriores reciban una alimentación de tamaño constante.
Invertir en un La trituradora de mandíbulas de alta resistencia para agregados mineros proporciona el espesor del marco reforzado, rodamientos de rodillos esféricos de gran tamaño y movimientos cinemáticos optimizados necesarios para fracturar agresivamente minerales duros. Una cámara de trituración profunda en forma de V garantiza mayores proporciones de trituración y evita bloqueos de material, lo que aumenta directamente la capacidad por hora.
Característica |
Trituradora estándar heredada |
Trituradora de mandíbulas moderna y resistente |
|---|---|---|
Construcción de marco |
Acero soldado, propenso a agrietarse por fatiga bajo tensión de roca dura. |
Construcción de acero fundido de alta resistencia o pernos reforzados, lo que elimina las concentraciones de tensión. |
Diseño de cámara |
Cavidad poco profunda estándar, lo que provoca frecuentes puentes de material. |
Cámara de trituración profunda en forma de V, que maximiza el tamaño y el rendimiento del alimento. |
Ajuste de espacio |
Placas de calce manuales que requieren elevación con grúa y tiempo de inactividad prolongado. |
Ajuste hidráulico del bloque de cuña, permitiendo cambios de espacio rápidos y seguros. |
Capacidad de carga |
Rodamientos estándar, vulnerables al sobrecalentamiento durante cargas pesadas continuas. |
Rodamientos de rodillos a rótula de gran tamaño diseñados específicamente para cargas de impacto extremas. |
El mantenimiento de una trituradora de mandíbulas primaria en la industria del metal va mucho más allá de simplemente reparar los componentes cuando se rompen. Requiere establecer una cultura resiliente de atención proactiva y preventiva. Al cumplir estrictamente con las inspecciones operativas diarias, dominar los matices de la gestión de piezas de desgaste, optimizar los programas de lubricación y solucionar rápidamente anomalías menores, las plantas de procesamiento pueden extender drásticamente la vida útil de su maquinaria pesada. En última instancia, una trituradora con un mantenimiento meticuloso garantiza el máximo tiempo de actividad operativa, un tamaño de material consistente y un resultado final mucho más saludable.
Sin embargo, cuando los costos compuestos de mantenimiento comienzan a eclipsar la producción, la actualización estratégica sigue siendo la decisión más inteligente que puede tomar una instalación. Si su planta tiene problemas con averías de equipos antiguos, es hora de evaluar una solución sólida. Explore las especificaciones técnicas y las actualizaciones de capacidad de un moderno Trituradora de mandíbulas de servicio pesado para garantizar su productividad futura, reducir su costo por tonelada y mantener seguros a sus operadores.
Para la mayoría de las aplicaciones de servicio pesado que operan en la industria del metal abrasivo, los rodamientos deben engrasarse cada ocho a cuarenta horas de funcionamiento. Esta frecuencia depende en gran medida de las tolerancias de ingeniería específicas del fabricante y del entorno operativo. Es fundamental utilizar una grasa de complejo de litio de extrema presión de alta calidad. Consulte siempre el manual específico de su equipo. Un engrase insuficiente provoca una fricción catastrófica, mientras que un engrase excesivo puede romper las juntas laberínticas.
Los culpables más frecuentes de las fallas de los rodamientos son la contaminación por partículas y los protocolos de lubricación inadecuados. En las plantas de procesamiento de metales, el polvo fino y abrasivo está omnipresente. Si este polvo penetra en la carcasa del rodamiento debido a sellos comprometidos o prácticas de engrase descuidadas, destruye los elementos rodantes. El uso de un grado de grasa incorrecto o la aplicación excesiva de grasa que inhiba la expansión térmica provocará que los rodamientos se sobrecalienten y se atasquen.
Los troqueles de mandíbula deben someterse a rigurosas inspecciones visuales semanales. El principal indicador de mantenimiento es el estado de los dientes corrugados en la sección inferior de la placa de la mandíbula, donde ocurre la mayor parte del aplastamiento. Cuando estos dientes se desgastan, la máquina pierde su agarre, lo que provoca una caída en la capacidad y un tamaño del producto inconsistente. En este punto, se deben voltear los troqueles para utilizar la sección superior no gastada. Una vez que ambos extremos estén aplanados, es obligatorio reemplazarlos por completo.
Si bien el equipo estándar puede procesar materiales más blandos o manipular minerales metálicos de forma intermitente, la exposición prolongada a materiales duros y altamente abrasivos como el mineral de hierro o cobre inducirá un rápido desgaste estructural. Los marcos y cojinetes estándar no están clasificados para los límites de fatiga extrema requeridos en metalurgia. Se recomienda encarecidamente utilizar una máquina de servicio pesado diseñada específicamente con marcos reforzados y cojinetes de gran tamaño para estas aplicaciones.
La seguridad es primordial al ajustar el espacio de descarga. Para trituradoras mecánicas más antiguas, la máquina debe estar completamente apagada. Se deben aplicar procedimientos estrictos de bloqueo y etiquetado antes de insertar o retirar manualmente placas de calce de acero pesadas. Por el contrario, si la instalación utiliza una máquina moderna equipada con un sistema de ajuste de cuña hidráulica, la separación se puede modificar de forma rápida y segura mediante un panel de control. Independientemente del sistema, los ajustes siempre deben verificarse midiendo físicamente el espacio de descarga.
La configuración óptima depende completamente del tamaño máximo de alimentación aceptado por su trituradora secundaria, generalmente una trituradora de cono. En el procesamiento de mineral de hierro, la trituradora de mandíbulas primaria generalmente está configurada para producir un tamaño de producto en el que el 80 por ciento del material pasa a través de un tamaño de criba específico. Establecer una separación demasiado estrecha restringe el rendimiento primario y provoca un empaquetamiento severo, mientras que una separación demasiado amplia transfiere un desgaste excesivo al circuito secundario. Siempre equilibre la relación de reducción en toda la planta.
Una profunda cámara de trituración en forma de V alinea las placas de las mandíbulas fijas y móviles en un ángulo de agarre óptimo. Esta geometría garantiza que los minerales metálicos grandes e inflexibles se agarren inmediatamente al entrar en la abertura de alimentación, evitando que el material se deslice o 'hierva' hacia arriba. El ángulo pronunciado acelera el flujo descendente de roca fracturada, minimizando las posibilidades de formación de puentes y aumentando significativamente la capacidad de toneladas por hora en comparación con las cavidades poco profundas tradicionales.


