
المشاهدات: 0 المؤلف: محرر الموقع وقت النشر: 13-09-2026 المنشأ: موقع


يؤدي التوقف غير المخطط له إلى استنزاف الأرباح في مواقع التعدين والمحاجر كل يوم. تواجه معدات التكسير الأولية بيئات قاسية حسب التصميم. ومع ذلك، فإن الآلة المهملة تتحول بسرعة إلى عنق زجاجة شديد على مستوى المصنع. تؤدي المعلمات التشغيلية الضعيفة ومعدلات التغذية غير المنتظمة والصيانة المؤجلة حتمًا إلى التآكل المفرط. يتراجع الإخراج. في هذا الدليل، ستكتشف إستراتيجيات قابلة للتنفيذ وشديدة التحمل لزيادة الإنتاجية إلى أقصى حد وإطالة عمر المعدات. سنغطي كل شيء بدءًا من تثبيت التغذية وحتى الاستفادة من تعدين التآكل المتقدم. تساعدك هذه الخطوات العملية على استعادة الحمولة المفقودة وتعزيز أرباحك النهائية.
تعد التغذية المتسقة أمرًا بالغ الأهمية: إن الحفاظ على غرفة ثابتة ومختنقة يمنع التآكل غير المتساوي ويزيد من الإنتاجية.
تحسين إعداد الجانب المغلق: يضمن الضبط المنتظم لفجوة التفريغ نسبة التخفيض المثالية ويمنع الإجهاد الميكانيكي.
الفحص المسبق يوفر الطاقة: يؤدي تقليص الدقائق قبل دخولها إلى غرفة التكسير إلى زيادة القدرة ومنع التعبئة الخطرة.
الاستثمار في قطع الغيار ذات الجودة العالية: الترقية إلى ألواح فولاذ المنغنيز عالية المتانة تقلل بشكل كبير من فترات الاستبدال.
الصيانة الوقائية تمنع حدوث الأعطال: عمليات الفحص اليومية للتشحيم وقضبان الشد والمفاتيح غير قابلة للتفاوض من أجل الإنتاجية على المدى الطويل.
قبل تغيير عمليات المصنع، يجب عليك إنشاء خط أساس ميكانيكي. يتطلب تقييم العمليات النظر إلى ما هو أبعد من الحمولة اليومية الأساسية. يجب على مديري المصانع تحليل المقاييس المحددة التي تحدد الكفاءة على المدى الطويل.
عادةً ما يوفر المصنعون قدرة إنتاجية نظرية بناءً على ظروف المختبر المثالية. إنها تفترض صلابة الصخور القياسية وتغذية مستمرة تمامًا. ونادرا ما يتطابق الناتج الفعلي في العالم الحقيقي مع هذه الأرقام النظرية. تعمل المتغيرات البيئية وكفاءة المشغل على تعطيل تدفق المواد باستمرار. الناتج الفعلي هو الحمولة الدقيقة التي تمت معالجتها خلال نوبة عمل محددة. إنه يأخذ في الاعتبار حالات التوقف البسيطة وتأخير اللودر. يتطلب سد الفجوة بين القدرة النظرية ومخرجات العالم الحقيقي تثبيت معدل التغذية لتقليل وقت التشغيل الخامل.
تمثل نسبة التخفيض العلاقة بين الحد الأقصى لحجم التغذية وحجم المنتج النهائي. بالنسبة للوحدة الأولية القياسية، تقع نسبة التخفيض المثالية عادةً بين 3 إلى 1 و6 إلى 1. تصور محطة أولية تتوقف باستمرار بسبب غمر المخروط الثانوي. وهذا هو أحد الأعراض الكلاسيكية لسوء إدارة النسب. يؤدي دفع الماكينة إلى ما هو أبعد من نسبة 6 إلى 1 إلى زيادة الضغط الميكانيكي على حجرة الحفر والعمود اللامركزي بشكل كبير. وهذا يؤدي حتما إلى فشل المحمل المبكر. علاوة على ذلك، فإن الحفاظ على النسبة الصحيحة يضمن أن الكسارات النهائية تتلقى الركام بالحجم المناسب.
يقيس توفر المعدات النسبة المئوية الدقيقة للوقت الذي تعمل فيه الماكينة وتقوم بسحق الصخور بشكل فعال. وهذا لا يشمل نوافذ الصيانة المجدولة. يعد تتبع التوفر الميكانيكي هو المقياس النهائي لإنتاجية الموقع. على وجه التحديد، المصنع الذي يعمل بسلاسة بقدرة 80 بالمائة مع توفر 95 بالمائة سوف يفوق إنتاج المنشأة التي تم دفعها إلى 100 بالمائة والتي تعاني من أعطال عنيفة.
بالانتقال من المقاييس النظرية إلى العمليات الفيزيائية، يمكن القول إن الطريقة التي تدخل بها المواد إلى غرفة التكسير هي العامل الأكثر أهمية في الكفاءة التشغيلية. تظل ممارسات التغذية السيئة هي السبب الرئيسي للتآكل غير المتماثل، والاستهلاك العالي للطاقة، والأعطال الميكانيكية الكارثية.
تتضمن التغذية الخانقة إبقاء غرفة التكسير ممتلئة بشكل كافٍ في جميع الأوقات. من خلال الحفاظ على رأس مستمر للمادة فوق منطقة التكسير، يقوم المشغلون بتعزيز ظاهرة تعرف باسم التكسير بين الجسيمات. في هذه الحالة عالية الكفاءة، تحتك الصخور ببعضها البعض تحت ضغط هائل. إنهم يقومون بجزء من أعمال التكسير بأنفسهم. تعمل هذه الديناميكية على تقليل الاحتكاك المباشر على قوالب الفك وتنتج شكل منتج أكثر اتساقًا. يتطلب تحقيق ذلك وجود نظام تغذية اهتزازي آلي يتم التحكم فيه بدرجة عالية لمنع القادوس من الفيضان.
يؤدي إدخال الصخور كبيرة الحجم إلى الغرفة إلى حدوث انسدادات فورية. كقاعدة أساسية لمعايير الصناعة، يجب ألا يتجاوز الحد الأقصى لبعد مادة التغذية 80 بالمائة من فتحة الفجوة. إذا كانت الآلة تتميز بفجوة 1000 مم، فيجب كسر الصخور الأكبر من 800 مم بواسطة مطرقة هيدروليكية قبل الوصول إلى وحدة التغذية الأولية. يؤدي تجاوز هذا الحد إلى جسر الصخور عبر الجزء العلوي من الغرفة. يتوقف الإنتاج تمامًا بينما يتدافع المشغلون لإزالة الانحشار.
تحتوي المواد المستخرجة مباشرة من وجه الانفجار بشكل طبيعي على دقائق وأوساخ سائبة وركام صغير الحجم. عند تقييم الديناميكيات التشغيلية لـ أ كسارة فكية للخدمة الشاقة ، إن السماح لهذه الغرامات بالدخول إلى الغرفة أمر ضار للغاية. إنها تستهلك مساحة حجمية قيمة دون الحاجة إلى مزيد من التخفيض. عند مزجها بالرطوبة الأرضية، تسبب الدقائق التعبئة في زاوية الرشف السفلية. وهذا يمارس ضغطًا هائلاً وغير قابل للكسر على إطار الماكينة. إنه يزيد من قوة المحرك ويمكن أن يحطم لوحة التبديل فعليًا. يؤدي استخدام وحدة التغذية الاهتزازية ذات القضبان المتباعدة بشكل صحيح لفروة الرأس إلى زيادة الإنتاجية على الفور.
يحدد إعداد الجانب المغلق الحد الأقصى لحجم المادة المفرغة. إنها الحد الأدنى للمسافة بين لوحة الفك الثابتة ولوحة الفك المتحركة في الجزء السفلي من دورة التكسير. تؤثر هذه الفجوة بشكل مباشر على سحب الطاقة الكهربائية للمحرك.
إذا تمت معايرة الفجوة إلى 100 مم، فإن الغالبية العظمى من الصخور المسحوقة سوف تمر بنجاح عبر شبكة منخل 100 مم في اتجاه مجرى النهر. إن تحديد هذه الفجوة بدقة يضمن توزيع عبء العمل بشكل مثالي بين مرحلتي التكسير الأولية والثانوية. ومن الناحية العملية، يستخدم المشغلون المتمرسون وزن الرصاص على سلك أو جهاز استشعار متخصص بالموجات فوق الصوتية لقياس هذه الفجوة بأمان.
عندما تطحن الأسنان المموجة الموجودة على ألواح التآكل من خلال الاحتكاك بالصخور الكاشطة، تتسع الفجوة بشكل طبيعي. إذا تركت دون تعديل، حجم المنتج يتضخم تدريجيا. وهذا يؤدي إلى عدم توازن النبات بأكمله. وللحفاظ على الكفاءة المثلى، يجب على مديري المصانع تكييف جداول المعايرة الخاصة بهم مع الجيولوجيا المحددة لموقعهم.
نوع المادة |
صلابة الصخور |
نطاق CSS الموصى به |
تردد المعايرة |
|---|---|---|---|
الكوارتزيت عالي السيليكا |
صعب للغاية |
120 ملم - 180 ملم |
يوميًا |
نهر الحصى |
من الصعب / جلخ |
100 ملم - 150 ملم |
كل 2-3 أيام |
الحجر الجيري |
ناعم/غير كاشط |
80 ملم - 120 ملم |
أسبوعي |
الخرسانة المعاد تدويرها |
متغير / يحتوي على حديد التسليح |
100 ملم - 160 ملم |
نصف أسبوعية |
في حين أن مديري المصانع قد يميلون إلى تضييق الفجوة لإنتاج مواد أصغر وتخفيف الكسارات الثانوية، فإن هذا يشكل مخاطر ميكانيكية شديدة. كل وحدة لديها حد أدنى للإعداد تمليه هندستها الحركية. يؤدي ضبط الفجوة بشكل أكثر إحكامًا من توصية الشركة المصنعة إلى تجاوز قوى التكسير الحدود الهيكلية للإطار الفولاذي. يؤدي هذا حتمًا إلى تعبئة شديدة للغرفة، وضغط شديد على محامل العمود اللامركزي، وفشل كارثي في لوحة التبديل.
تعمل معدات التعدين الثقيلة في بيئات قاسية تتميز بالغبار الكاشط والاهتزاز العنيف وقوى التأثير الشديدة. وبالتالي، فإن تنفيذ جدول صيانة وقائية صارم هو الطريقة الوحيدة الموثوقة لمنع الأعطال الميكانيكية المفاجئة.
يجب إجراء عمليات الفحص البصري والسمعي قبل تشغيل الجهاز. يجب على المشغلين التحقق من شد الحزام على شكل V بحثًا عن أحزمة القيادة المفكوكة أو المتآكلة التي تسبب فقدان الطاقة. يمكن أن يؤدي الاهتزاز الشديد إلى تراجع مسمار الأساس المشدود خلال ساعات. غالبًا ما يشير الاستماع إلى الطرق المعدنية الإيقاعية إلى مقعد تبديل فضفاض أو محمل أسطواني فاشل. يوفر استخدام مقياس الحرارة بالأشعة تحت الحمراء لمراقبة درجات حرارة الإطار الرئيسي علامات إنذار مبكر للاحتكاك.
الاحتكاك هو العدو الأكبر لأي نظام ميكانيكي. تتحمل محامل العمود اللامركزي الضخمة العبء الأكبر لقوة التكسير وتتطلب تزييتًا دقيقًا. يجب على المشغلين استخدام الدرجة الدقيقة من شحم الليثيوم المركب الذي تحدده الشركة المصنعة. يعد مسح تركيبات الزرك قبل تركيب مسدس الشحوم أمرًا بالغ الأهمية لمنع حقن الحصى في الهيكل. والأهم من ذلك، أن الإفراط في التشحيم لا يقل خطورة عن قلة التشحيم. يؤدي ضخ الشحوم الزائدة إلى مبيت المحمل إلى زيادة الضغط الداخلي. يتقلب زيت التشحيم، ويسخن أكثر من اللازم، وفي النهاية يؤدي إلى تفجير أختام المتاهة الواقية.
يقع في الجزء الخلفي السفلي من الكسارة، حيث يقوم قضيب الشد ومجموعة الزنبرك بسحب حجرة النقل الثقيلة إلى الخلف أثناء شوط العودة. يؤدي هذا إلى إبقاء لوحة التبديل ثابتة في أخاديدها. إذا كان زنبرك الشد فضفاضًا جدًا، فسوف تهتز لوحة التبديل بعنف، مما يتسبب في تآكل شديد للمقاعد. إذا تم ضغط الزنبرك بشكل مفرط، فإنه يضيف مقاومة ميكانيكية غير ضرورية، مما يزيد من الحمل الطفيلي على المحرك. يعد القياس المنتظم لطول ضغط الزنبرك أمرًا حيويًا على المدى الطويل أداء كسارة الفك.
إن قوالب الفك الثابتة والمتحركة هي المكونات الوحيدة التي تكسر الصخور فعليًا. يحدد تركيبها المعدني وشكلها المادي مدى كفاءة تكسر المادة. تحدد هذه العوامل عدد الأسابيع التي يمكن للجهاز أن يعمل فيها قبل أن يتطلب إيقاف تشغيله باهظ التكلفة.
يعتمد اختيار المظهر الجانبي الصحيح للأسنان كليًا على الخصائص الجيولوجية لمادة التغذية. سيؤدي استخدام شكل مسطح على صخور النهر الصلبة والمستديرة إلى عودة الحجارة إلى خارج الغرفة. تتميز المقاطع الخشنة القياسية بأخاديد عميقة تسمح بمرور الدقائق الدقيقة بسهولة مع توفير قبضة ممتازة على الصخور الكبيرة. تتميز المقاطع المموجة بأسنان أصغر حجمًا وأكثر إحكامًا، مما يجعلها مثالية لإعادة تدوير الخرسانة وإنتاج شكل منتج موحد للغاية.
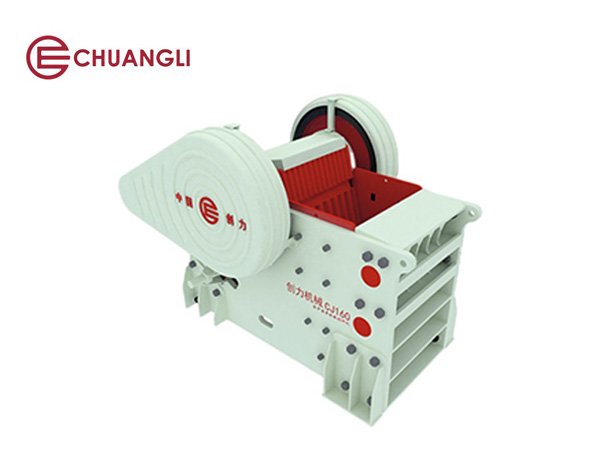
تتطلب الوحدات الحديثة عالية الأداء اختيارًا صارمًا للأجزاء للتعامل مع الحمولة القصوى. خذ بعين الاعتبار الهندسة وراء وحدة متميزة مثل طراز CJ150. ويتميز بفتحة تغذية ضخمة مقاس 1200 مم × 1500 مم، وقد تم تصميمه لمعالجة ما يصل إلى 1040 طنًا في الساعة. يسمح نظام البلوك الإسفيني الهيدروليكي بنطاق تعديل التفريغ من 150 مم إلى 300 مم. يتطلب التعامل مع هذا الحجم الهائل ألواح فولاذية منغنيز الأوستنيتي المتميزة. يتكون هذا الفولاذ من 18 بالمائة أو 22 بالمائة من المنغنيز، ويتصلب عند الاصطدام. تتصلب الطبقة المجهرية الخارجية من الإجهاد، بينما يظل اللب الداخلي مرنًا ومقاومًا للصدمات.
نظرًا لأن ضربة التكسير تكون أطول وأشد إحكامًا في الجزء السفلي من الحجرة، فإن الثلث السفلي من قالب الفك يتآكل بشكل أسرع بشكل كبير من الجزء العلوي. لتعظيم عمر هذه المسبوكات باهظة الثمن، يجب على المشغلين ممارسة التقليب. بمجرد أن يتآكل الجزء السفلي بنسبة 50 بالمائة تقريبًا، يجب إزالة اللوحة وتدويرها 180 درجة وإعادة تثبيتها. يمكن لهذه الممارسة الهندسية البسيطة إطالة عمر اللوحة بنسبة تصل إلى 50 بالمائة.
تكشف تحليلات الصناعة الحديثة عن محور حاسم نحو معالجة المواد الرقمية والمحاجر الذكية. تبتعد الصناعة الإجمالية بسرعة عن الإصلاحات التفاعلية. وبدلاً من ذلك، تتبنى العمليات الآن إدارة استباقية تعتمد على البيانات. تدمج المحاجر الحديثة أنظمة الصيانة التنبؤية المدعمة بإنترنت الأشياء مباشرة في دوائرها الأساسية.
تقوم المستشعرات الآن بمراقبة سحب تيار المحرك الكهربائي في الوقت الفعلي. إذا بدأت الغرفة في التعبئة بالطين اللزج، يكتشف النظام ارتفاع التيار على الفور. يقوم نظام التحكم الآلي بعد ذلك بإبطاء وحدة التغذية الاهتزازية تلقائيًا. وهذا يسمح للآلة بتطهير نفسها دون تدخل بشري، مما يمنع حدوث أضرار هيكلية. وبالمثل، فإن أجهزة الاستشعار الحرارية المثبتة مباشرة على علب المحامل تكتشف الزيادات في درجات الحرارة المجهرية. يمكن لفرق الصيانة تحليل هذه البيانات لجدولة أسابيع التشحيم المستهدفة قبل حدوث فشل كارثي في المحامل. ويؤدي هذا التحول التكنولوجي إلى إعادة تعريف معايير كفاءة المصانع في جميع أنحاء العالم.
حتى مع الصيانة الوقائية المثالية وأتمتة التغذية الحديثة، سيواجه المشغلون حتماً اختناقات إنتاجية مفاجئة. إن معرفة كيفية تشخيص هذه المشكلات واستكشاف الأخطاء وإصلاحها بشكل منهجي يقلل من وقت التوقف عن العمل المكلف.
يحدث التجسير عندما تنحصر صخرة ضخمة في الفتحة العلوية لغرفة التكسير. عندما يحدث هذا، يتغير صوت الآلة إلى صدى مجوف، وتنخفض الإنتاجية إلى الصفر. لا ترسل أبدًا عاملًا إلى الغرفة بقضيب نقب أثناء تشغيل الماكينة. الحل الأكثر أمانًا هو تركيب ذراع تكسير الصخور الهيدروليكي الثابت بجوار القادوس. يستخدم المشغل المطرقة الهيدروليكية لكسر الصخور كبيرة الحجم مباشرة داخل الحجرة.
التعبئة هي حالة خطيرة حيث يتراكم الطين اللزج أو الطين أو الدقائق المشبعة في منطقة التكسير السفلية. تنضغط المادة لتشكل كتلة صلبة تشبه الطوب، بحيث لا يمكن للفك أن ينكسر. فهم الداخلية يكشف هيكل الكسارة الفكية CJ150 عن كيفية تعامل ماكينات الحفر الثقيلة مع الضغط القياسي، لكن التعبئة غير القابلة للسحق تنقل قوى شديدة ومدمرة مباشرة إلى لوحة التبديل. في حالة حدوث التعبئة، قم بقطع العلف على الفور. لمنع تكرار، زيادة كفاءة وحدة التغذية أشيب الفحص المسبق.
إذا لاحظت فرق الصيانة أن الجانب الأيسر من لوحة الفك الثابتة يتآكل بشكل أسرع بكثير من الجانب الأيمن، فهذا يعني إهدار قدرة التكسير. يحدث التآكل غير المتساوي بشكل حصري تقريبًا بسبب التغذية خارج المركز. قم بإعادة ضبط مجرى التغذية أو لحام الألواح الحارفة للخدمة الشاقة داخل القادوس لضمان سقوط الصخور في المركز الميت. تعمل التغذية المتماثلة على موازنة الحمل على محامل العمود اللامركزي وتزيد من عمر اللوحة.
لا يوجد معدل إنتاج عالمي واحد. يعتمد الإخراج الفعلي كليًا على حجم النموذج المحدد، وكثافة الصخور وصلابتها، ومحتوى الرطوبة، وإعداد الجانب المغلق الحالي. يمكن للكسارات الصغيرة المستخدمة في إعادة التدوير معالجة 50 إلى 100 طن في الساعة. الكسارات الأولية الضخمة في عمليات التعدين التجارية تتجاوز بسهولة 1000 طن في الساعة. معدل الإنتاج الجيد هو الذي يلبي باستمرار القدرة النظرية للشركة المصنعة لإعداد الفجوة المحددة الخاصة بك دون التسبب في توقف المحرك.
تتطلب زيادة القدرة اتباع نهج شامل للمصنع بأكمله. أولاً، تأكد من إجراء فحص مسبق صارم. تؤدي إزالة الأوساخ والغرامات قبل دخولها إلى الغرفة إلى توفير مساحة مادية للصخور القابلة للسحق. ثانياً، الحفاظ على غرفة مستمرة ومختنقة لتعزيز التكسير بين الجسيمات. ثالثًا، قم بضبط فجوة التفريغ بشكل منتظم لتعويض تآكل لوحة الفك. وأخيرًا، تأكد من شد أحزمة القيادة بشكل صحيح بحيث يتم نقل الحد الأقصى من طاقة المحرك الكهربائي إلى دولاب الموازنة الثقيل دون انزلاق.
يحدث المماطلة عادة بسبب واحد من ثلاثة أخطاء تشغيلية. السبب الأكثر شيوعًا هو تعبئة الحجرة، حيث تنضغط الدقائق الرطبة إلى كتلة غير قابلة للسحق، مما يتجاوز قدرة عزم دوران المحرك. السبب الثاني هو محاولة سحق الصخور الأكبر حجمًا من فتحة الفجوة. السبب الثالث هو عدم الكفاءة الكهربائية أو الميكانيكية، مثل فشل أحزمة V السائبة في نقل الطاقة، أو الانخفاض المفاجئ في جهد مصدر الطاقة أثناء ذروة الحمل.
تختلف فترة الاستبدال بشكل كبير بناءً على التركيب الجيولوجي لمادة التغذية، وتحديدًا محتواها من السيليكا. في التطبيقات شديدة الكشط، مثل سحق حصى النهر أو الكوارتزيت، قد تبلى ألواح المنغنيز في غضون أسابيع. على العكس من ذلك، عند سحق المواد اللينة مثل الحجر الجيري، يمكن لمجموعة من الألواح أن تستمر لأكثر من عام. يجب أن يعتمد المشغلون على عمليات الفحص البصري المنتظمة والقياسات المادية المجدولة لملف الأسنان.
تخدم لوحة التبديل وظيفتين هندسيتين متميزتين وحيويتين. ميكانيكيًا، تعمل كنقطة محورية سفلية لرجل الحفر، حيث تحدد الزاوية الدقيقة ومسار ضربة التكسير. والأهم من ذلك، أنه يعمل كصمام أمان ميكانيكي. إذا دخل جسم غير قابل للسحق إلى الغرفة، فإن قوى السحق ترتفع على الفور. تم تصميم لوحة التبديل عمدًا للكسر أو الانحناء تحت هذا الحمل الشديد، مما يؤدي إلى إسقاط الحفرة بأمان وحماية الإطار الرئيسي باهظ الثمن.
محتوى الرطوبة العالي يقلل بشكل كبير من الكفاءة. تتكسر الصخور الجافة بشكل نظيف وتسقط عبر الحجرة عن طريق الجاذبية. وعندما تتجاوز الرطوبة 4 إلى 5 في المائة، تصبح الدقائق الناعمة لزجة وتلتصق بالأسنان المموجة لألواح الفك. تتراكم هذه المادة اللزجة في الحجرة السفلية، مسببة حشوًا شديدًا وجسرًا. يجب على المشغلين الذين يتعاملون مع رطوبة عالية تحسين مغذياتهم ذات الفحص المسبق لإزالة الأوساخ الرطبة قبل دخولها إلى الدائرة الأولية.
زاوية الارتشف هي الزاوية المتكونة بين صفائح الفك الثابتة والمتحركة. للحصول على قدرة إنتاجية وإمساك مثالية، تقع زاوية الارتداء المثالية عمومًا بين 18 و22 درجة. إذا كانت الزاوية واسعة جدًا، فسوف تنزلق الصخور الصلبة وتنطلق للأعلى بدلًا من أن يتم سحقها، مما يقلل السعة بشكل كبير. إذا كانت الزاوية ضيقة جدًا، تفقد الآلة السعة الحجمية وتنخفض نسبة التخفيض. يقوم المصنعون بتصميم الهندسة الحركية للحفاظ على هذه الزاوية، ولكن الاختيار غير المناسب للوحة التبديل يمكن أن يغيرها سلبًا.
يعد تحسين الإنتاج عملية مستمرة تتطلب إشرافًا هندسيًا صارمًا. فهو يتطلب مزيجًا من التغذية المتسقة، والمعايرة الدقيقة للفجوات، والصيانة الاستباقية، واستخدام تعدين التآكل عالي الجودة. تحدد المحطة الأساسية عالية الإنتاجية وتيرة العملية بأكملها. إن استثمار الوقت والموارد في التحسين الميكانيكي يؤتي ثماره بشكل كبير في الحمولة اليومية. قم بتقييم المعلمات التشغيلية الحالية لديك، وتعامل مع آليات الخلاصة لديك، وفكر في ترقية نظامك إعداد كسارة الفك الأولية اليوم. استكشف الحلول عالية السعة والمخصصة للخدمة الشاقة والمصممة للبيئات القاسية في Chuangli Crushers لضمان مستقبل أكثر ربحية.


